
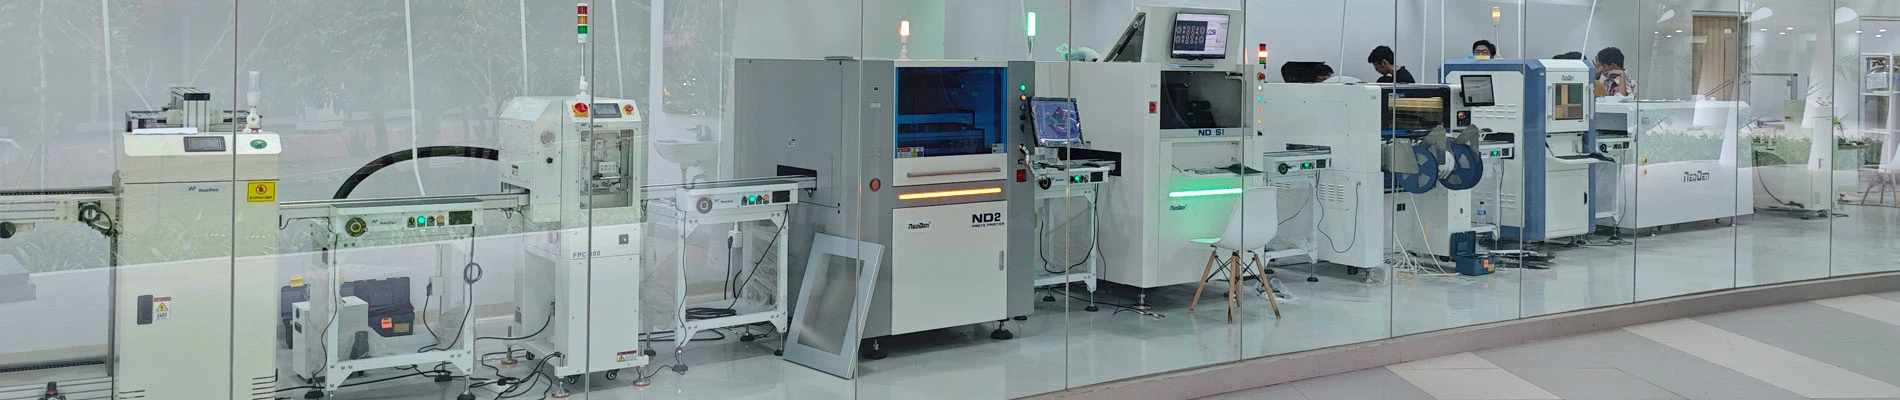
Introducere: De ce setările de pre-producție determină calitatea imprimării SMT?
ÎnProcesul de producție SMT (Surface Mount Technology)., imprimare cu pastă de lipiteste primul pas critic care afectează randamentul ansamblului PCB. Chiar dacă ulterioare SMTmașini de plasareşicuptoare cu reflow efectuează fiabil, probleme precum dezalinierea, lipirea insuficientă, reziduurile de pastă de lipit sau imprimarea neuniformă în timpul etapei de imprimare a pastei de lipit pot duce direct la erori de plasare a componentelor și defecte de lipit.
Prin urmare, înainte de aimprimantă complet automată pentru pastă de lipiteste pus în producție la scară completă-, personalul de inginerie trebuie să finalizeze un proces de configurare standardizat, inclusiv inițializarea echipamentului, configurarea parametrilor PCB, instalarea șablonului, alinierea vederii, ajustarea parametrilor de imprimare și verificarea primei-piese.
LuândImprimantă complet automată pentru pastă de lipit NeoDen ND450de exemplu, configurația de pre-producție se concentrează în primul rând pe inițializarea echipamentului, potrivirea PCB-la-sablon, alinierea vederii și configurarea parametrilor procesului de imprimare. Un proces de configurare standardizat reduce timpul de schimbare, îmbunătățește randamentul primei-bucăți și asigură o producție continuă stabilă.

Pasul 1: Verificați starea echipamentului înainte de pornire-
Înainte de a începeimprimantă complet automată pentru pastă de lipit, confirmați mai întâi că componentele de protecție ale transportului au fost îndepărtate și verificați dacă mediul de operare al echipamentului, sursa de alimentare și conexiunile de alimentare cu aer sunt normale.
1. Îndepărtați suporturile de transport și folie de protecție
Pentru a preveni deplasarea pieselor interne mobile în timpul transportului, ND450 este echipat cu suporturi auxiliare de transport atunci când iese din fabrică.
Înainte de a porni oficial mașina, trebuie să:
- Scoateți suporturile auxiliare de transport.
- Scoateți folia de protecție de pe mașină.
- Instalați ansamblul luminii de alarmă.
Neînlăturarea suporturilor de transport poate duce la funcționarea anormală a mașinii sau deteriorarea mecanică.
2. Verificați conexiunile de alimentare cu energie și aer
Înainte de a porni echipamentul, verificați dacă:
- Sursa de alimentare de intrare îndeplinește cerințele echipamentului.
- Echipamentul este împământat corespunzător.
- Conductele de alimentare cu aer sunt conectate corect.
ND450 are cerințe specifice pentru presiunea de alimentare cu aer:
- Presiunea de alimentare externă a aerului nu trebuie să fie mai mică de 0,6 MPa.
- Se recomandă reglarea presiunii de lucru la aproximativ 0,55 MPa.
Pentru a regla presiunea, mai întâi rotiți butonul de reglare pentru a face schimbarea, apoi apăsați butonul pentru a-l bloca în poziție.
Pasul 2: Efectuați inițializarea echipamentului și încărcați fișierul de producție
După finalizarea inspecției hardware, porniți alimentarea echipamentului pentru a intra în faza de inițializare a sistemului de control.
1. Efectuați Homing mașină
Primul pas după pornirea echipamentului este de obicei efectuarea Homing-ului mașinii.
Aceasta functie:
- Returnează toate axele de mișcare la pozițiile lor zero.
- Sistemul stabilește o referință de poziție inițială.
- Lățimea traseului este detectată automat.
NeoDenManual de utilizare ND450afirmă în mod clar că Machine Homing readuce toate axele de mișcare la punctul zero și detectează automat lățimea pistei.
În timpul producției, dacă echipamentul a suferit întreținere, curățare sau o oprire neașteptată, se recomandă, de asemenea, să re{0}}execuți operația de orientare a mașinii pentru a asigura precizia poziției.
2. Încărcați programul de producție
După finalizarea inițializării, încărcați fișierul de produs PCB corespunzător.
ND450 acceptă:
- Deschideți fișierul:Încărcați un fișier de producție existent.
- Import de pe USB:Importați un fișier de producție printr-o unitate flash USB.
- Export pe USB:Exportați un fișier de producție pentru backup.
În mediile de producție cu mai multe varietăți de produse și loturi mici, crearea în avans a fișierelor de producție standardizate poate reduce semnificativ timpul de schimbare și configurare.
Pasul 3: Setați parametrii PCB și stencil
Configurarea parametrilor PCB și stencil este esențială pentru a vă asigura că echipamentul funcționează corect.
1. Introduceți Dimensiunile PCB și Stencil
În interfața de setări a parametrilor Board Entry, introduceți următoarele:
- lungime PCB.
- Lățimea PCB-ului.
- Grosimea PCB.
- Dimensiunile șablonului.
După introducerea datelor exacte, faceți clic pe „Calcul automat” pentru a permite sistemului să efectueze calculele relevante pe baza dimensiunilor reale.
2. Reglați lățimea șinei și suportul PCB
După finalizarea setărilor de dimensiuni, trebuie să:
- Reglați lățimea șinei.
- Așezați blocul de degetare PCB (blocul suport pentru pini).
- Încărcați PCB-ul.
- Verificați mișcarea verticală a platformei și starea de fixare a PCB-ului.
Cerințe privind procedura de operare ND450:
- Reglați lățimea șinei în funcție de starea PCB-ului.
- Poziționați blocurile suport pentru PCB în mod corespunzător.
- Verificați dacă clema PCB poate ține în siguranță PCB-ul.
Suportul insuficient poate cauza deformarea PCB-ului sub presiunea de imprimare, afectând astfel calitatea imprimării pastei de lipit.
3. Instalați și asigurați șablonul
După instalarea șablonului, trebuie să:
- Activați Mesh Rack Lock.
- Activați blocarea stencilului.
- Verificați dacă șablonul este bine fixat.
Manual de utilizare ND450 Cerințe:
După instalarea șablonului, fixați-l folosind mecanismul de blocare și verificați dacă este complet fixat.
Un șablon instabil se poate deplasa în timpul imprimării, cauzând nealinierea pastei de lipit.
Pasul 4: Configurați sistemul de aliniere a vederii
Imprimante complet automate pentru pastă de lipitbazați-vă pe un sistem de viziune pentru a obține o aliniere precisă între PCB și șablon.
1. Setați parametrii de recunoaștere a punctului de marcare
În setările parametrilor de ajustare, efectuați următoarele:
- Blocați Mark1 și Mark2.
- Setați intervalul de recunoaștere.
- Reglați parametrii Diametru și Rotunzime.
ND450 acceptă ajustarea parametrilor de recunoaștere pe baza condițiilor reale ale punctelor de marcare pentru a îmbunătăți stabilitatea recunoașterii.
- Dacă punctele de marcare sunt prezente atât pe PCB, cât și pe șablon: Selectați modul Dual Shot.
- Dacă nu există puncte de marcare pe șablon: Selectați modul Single Shot.
2. Reglați precizia de aliniere
Dacă prima-piesă imprimată prezintă un offset sistematic, îl puteți optimiza folosind:
- Precizie maximă.
- Offset manual.
ND450 acceptă ajustarea preciziei prin Precizie maximă și corectarea decalajelor de direcție fixă-prin Offset manual.
Pasul 5: Setați parametrii de curățare și imprimare
După finalizarea setărilor mecanice și vizuale, ajustați parametrii de imprimare în funcție de cerințele de proces ale produsului.
1. Setați parametrii de curățare automată
ND450 oferă setări ale parametrilor de curățare.
Acestea includ în primul rând:
- Punctul de pornire al curățării.
- Punct final de curățare.
- Parametrii hârtiei de curățare.
Recomandare manuală:
Setați parametrul pentru hârtie de curățare la 15.
Setările adecvate de curățare automată pot reduce reziduurile de pastă de lipit în partea de jos a șablonului și pot îmbunătăți stabilitatea imprimării continue.
2. Setați parametrii de imprimare
Parametrii de imprimare includ în primul rând:
Viteza de imprimare
Recomandare ND450: Viteza de imprimare: 10
Imprimarea pozițiilor de început și de sfârșit
Când setați pozițiile de început/terminare a imprimării, asigurați-vă că:
Racleta acoperă complet zona deschiderii șablonului.
Aparatul rulează încă 10 mm după finalizarea tipăririi.
Parametri de demolare
Parametrii de demolare afectează direct performanța de eliberare a pastei de lipit.
Dacă pasta de lipit are o fluiditate ridicată, puteți crește în mod corespunzător setarea „Pauză înainte de demolare”.
Recomandare ND450: 1000–3000 ms.
Pasul 6: Treceți la producția în masă după prima-verificare a piesei
După finalizarea tuturor setărilor parametrilor, nu este recomandat să treceți direct la producția de masă. În schimb, efectuați mai întâi verificarea-piesei.
1. Inspectați rezultatele imprimării pe primul PCB
Punctele cheie pentru inspecția prima-piesă includ:
Acoperire cu pastă de lipit
Verificați dacă pasta de lipit se aliniază corect cu locațiile plăcilor PCB.
Profil de pastă de lipit
Verificați dacă marginile pastei de lipit sunt intacte și verificați pentru:
- Lipire insuficientă.
- Varfuri de lipit.
- Margini restrânse.
Imprimare offset
Verificați dacă există un decalaj general între PCB și șablon.
Dacă apare un decalaj direcțional consistent, acesta poate fi ajustat utilizând Offset manual.
Erori frecvente în configurarea completă automată a imprimantei cu pastă de lipit
1. Căutarea mașinii nu a fost efectuată
Echipamentul nu a finalizat inițializarea, ceea ce poate duce la poziții anormale de mișcare.
2. Suport insuficient pentru PCB
Amplasarea incorectă a știfturilor de suport poate cauza deformarea PCB-ului în timpul procesului de imprimare.
3. Stencil nu este complet asigurat
Dacă șablonul nu este bine fixat, poate cauza nealinierea în timpul imprimării.
4. Setări incorecte pentru Mark Point
Parametrii de recunoaștere nepotriviți pot duce la alinierea necorespunzătoare a vederii.
5. Aplicarea directă a parametrilor de imprimare din programele vechi
Deoarece PCB-urile, șabloanele și procesele de pastă de lipit variază, parametrii trebuie ajustați în funcție de condițiile reale.

Concluzie
Calitatea producției unei imprimante cu pastă de lipit complet automată depinde în mare măsură de configurarea corectă a echipamentului înainte de începerea producției în masă.
Un proces complet de configurare include:
- Inspecția echipamentului înainte de{0}pornire.
- Inițializarea Homing a mașinii.
- Configurarea parametrilor PCB și stencil.
- Marcați calibrarea vederii punctuale.
- Curățarea și imprimarea setărilor parametrilor.
- Prima{0}}verificare.
Pentru imprimante de pastă de lipit de precizie complet automateprecum celNeoDen ND450, un proces de configurare standardizat ajută fabricile SMT să reducă timpul de configurare a mașinii, să îmbunătățească consistența producției și să stabilească o bază stabilă pentru plasarea ulterioară șilipirea prin reflowproceselor.