
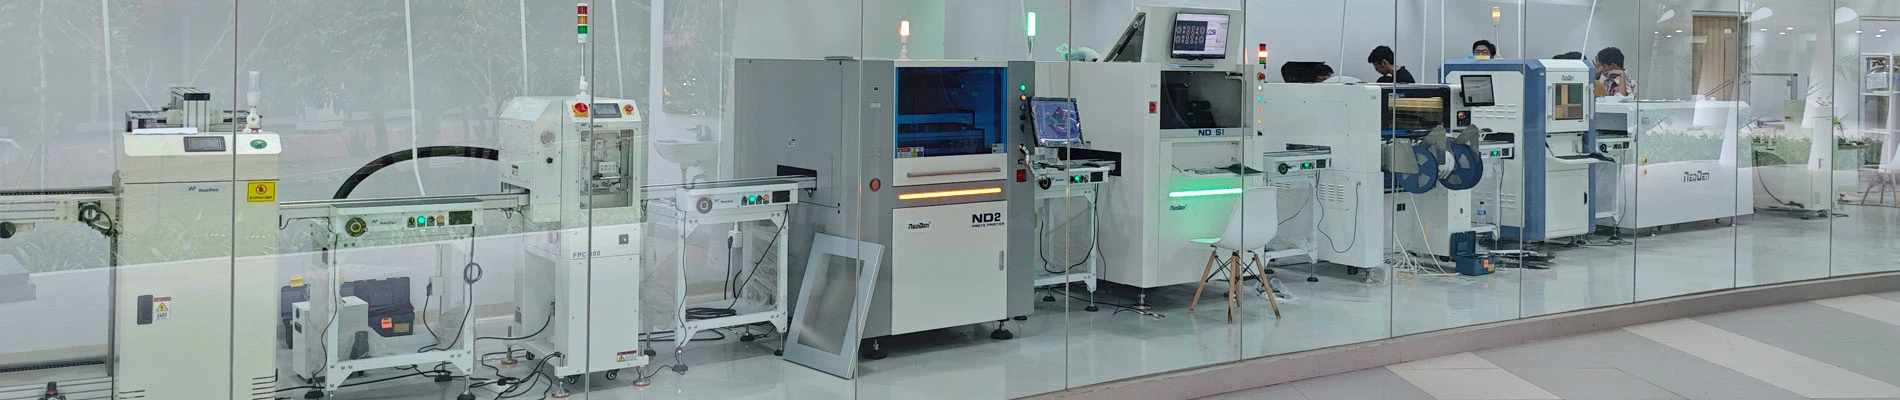
SMT se referă la o serie de procese bazate pe PCB.
SMT este abrevierea de la Surface Mounted Technology, care este cea mai populară tehnologie și proces din industria de asamblare electronică. Este o tehnologie de asamblare a circuitelor în care o componentă a ansamblului suprafeței conductoarelor fără pin sau scurt (SMC/SMD) este instalată pe suprafața plăcii de circuit imprimat (PCB) sau pe altă suprafață a substratului și este sudată și asamblată de cătrerefluxcuptorsudare sau sudare prin imersie.
În circumstanțe normale, produsele electronice pe care le folosim sunt fabricate din PCB plus o varietate de condensatoare, rezistențe și alte componente electronice proiectate conform schemei de circuit, astfel încât toate tipurile de aparate electrice au nevoie de o varietate de tehnologii diferite de procesare SMT pentru procesare.
Elemente de bază ale procesului SMT: tipărirea pastei de lipit> montaj piese> sudare prin reflow>Inspecție optică AOI& gt; întreținere> împărțirea plăcii.
Datorită complexității procesării SMT, deci există o mulțime de fabrici de procesare SMT, calitatea SMT se îmbunătățește și procesul SMT, fiecare legătură este crucială, nu poate avea greșeli.
Echipament de sudura prin refloweste echipamentul cheie în procesul de asamblare SMT, iar calitatea îmbinării de lipit a sudării PCBA depinde complet de performanța echipamentului de sudură prin reflow și de setarea curbei de temperatură.
Tehnologia de sudare prin reflux a experimentat diferite forme de dezvoltare, cum ar fi încălzirea prin radiație cu plăci, încălzirea tubului infraroșu cu cuarț, încălzirea cu aer cald cu infraroșu, încălzirea forțată cu aer cald, încălzirea forțată cu aer cald și protecția cu azot.
Cerințele crescute pentru procesul de răcire al sudării prin reflow contribuie, de asemenea, la dezvoltarea zonei de răcire a echipamentelor de sudură prin reflow, care variază de la răcirea naturală la temperatura camerei și răcirea cu aer până la sistemul de răcire cu apă conceput pentru sudarea fără plumb.
Echipamente de sudare prin reflux datorită procesului de producție de precizie a controlului temperaturii, uniformitatea temperaturii, viteza de transmisie și alte cerințe. Din zona de trei temperaturi dezvoltate cinci zone de temperatură, șase zone de temperatură, șapte zone de temperatură, opt zone de temperatură, zece zone de temperatură și alte sisteme de sudare diferite.
Parametri cheie ai echipamentului de sudare prin reflow:
1. Cantitatea, lungimea și lățimea zonei de temperatură;
2. Simetria încălzitoarelor superioare și inferioare;
3. Omogenitatea distribuției temperaturii în zona de temperatură;
4. Independența controlului vitezei de transmisie în domeniul de temperatură;
5, funcție de sudare de protecție cu gaz inert;
6. Controlul în gradient al scăderii temperaturii în zona de răcire;
7. Temperatura maximă a încălzitorului de sudare prin reflow;
8. Precizia controlului temperaturii încălzitorului de sudare prin reflow;
