
Câteva cunoștințe de bază despre tehnologia de montare pe suprafață

1. În general, temperatura specificată în atelierul SMT este de 25± 3 ℃.
2. Când imprimați pasta de lipit, materialele și instrumentele necesare pentru pregătirea pastei de lipit, plăcuța de oțel, racleta, hârtia ștergătoare, hârtie fără praf, agent de curățare, cuțit agitator.
3. Compoziția folosită în mod obișnuit din aliaj de lipit este aliaj Sn / Pb, iar raportul de aliaj este de 63/37.
4. Componentele principale din pasta de lipit sunt împărțite în două părți: pulbere de lipit și flux.
5. Rolul principal al fluxului în lipit este de a elimina oxizii, de a distruge tensiunea de suprafață a stanului topit și de a preveni oxidarea.
6. Raportul volumic de particule de pulbere de staniu la Flux (flux) în pasta de lipit este de aproximativ 1: 1, iar raportul în greutate este de aproximativ 9: 1.
7. Principiul utilizării pastei de lipit este primul, mai întâi afară.
8. Când pasta de lipit este deschisă pentru utilizare, trebuie încălzită și agitată prin două procese importante.
9. Metodele obișnuite de fabricație pentru plăci de oțel sunt gravate, laser și electroformate.
10. Numele complet al SMT este tehnologia de montare pe suprafață (sau montaj), ceea ce înseamnă tehnologie de aderență (sau montare) la suprafață.
11. Numele complet al ESD este descărcare electrostatică, ceea ce înseamnă descărcare electrostatică.
12. Când se realizează programe de echipamente SMT, programul include cinci părți majore, care sunt date despre PCB; Date de marcare; Date despre feeder; Date cu duza; Date ale pieselor.
13. Punctul de topire a lipiciului Sn / Ag / Cu 96.5 / 3.0 / 0.5 fără plumb este 217C.
14. Temperatura și umiditatea relativă controlată a cutiei de uscare a pieselor este<>
15. Dispozitivele pasive utilizate frecvent sunt: rezistențe, condensatoare, senzori punctivi (sau diode), etc. Dispozitivele active sunt: tranzistoare, CI, etc.
16. Materialul plăcilor de oțel SMT utilizate în mod obișnuit este oțelul inoxidabil.
17. Grosimea plăcilor de oțel SMT utilizate în mod obișnuit este de 0,15 mm (sau 0,12 mm).
18. Tipurile de sarcini electrostatice sunt frecarea, separarea, inducerea și conducta electrostatică. Efectele încărcărilor electrostatice asupra industriei electronice sunt: defecțiunea ESD, poluarea electrostatică și trei principii ale eliminării statice: neutralizarea electrostatică, împământarea și ecranarea.
19. Dimensiune inch lungime x lățime 0603=0.06inch * 0.03inch, metric lungime x lățime 3216=3.2mm * 1.6mm.
20. Excludere ERB-05604-J81 Al optulea cod GG; 4" indică 4 bucle cu o rezistență de 56 ohmi. Capacitatea condensatorului ECA-0105Y-M31este C=106PF=1NF=1X10⁻⁶F.
21. Numele complet de ECN în limba chineză este﹕ Aviz de schimbare în inginerie, iar numele complet al SWR în chineză este﹕ Ordin de lucru cu necesități speciale, care trebuie semnat de departamentele relevante și distribuit de centrul de documente pentru ca acesta să fie valabil.
22. Conținutul specific al 5S este finalizarea, rectificarea, curățarea, curățarea și alfabetizarea.
23. Scopul ambalajului sub vid este prevenirea prafului și a umidității.
24. Politica de calitate este:﹕ Controlul calitativ complet, implementarea sistemului, asigurarea calității cerute de clienți și participarea și gestionarea în timp util pentru atingerea obiectivului zero defecte.
25. Politica fără trei calități este aceea că nu acceptăm produse defecte, nu fabricăm produse defecte și nu distribuim produse defecte.
26. Printre cauzele inspecției oaselor de pește în cele șapte mari metode de QC, 4M1H se referă la (chinez): om, mașină, material, metodă și mediu.
27. Componentele pastei de lipit includ: pulbere de metal, solvent, flux, agent anti-sagging, agent activ. Pulberea metalică reprezintă 85-92% în greutate, pulberea metalică reprezentând 50% în volum. Dintre acestea, pulberea de metal este în principal Compoziția este staniu și plumb, raportul este de 63/37, iar punctul de topire este de 183° C.
28. Pasta de lipit trebuie scoasă din frigider pentru a reveni la temperatură atunci când este utilizată, scopul este de a permite revenirea la temperatura normală a pastei de lipit frigorifice pentru a facilita imprimarea. Dacă nu revine la temperatură, defectul care apare cu ușurință după ce PCBA intră în Reflow este mărgelele de staniu.
29. Modul de furnizare de fișiere al mașinii include modul de pregătire, modul de schimb prioritar, modul de schimb și modul de conectare rapidă.
30. Metodele de poziționare PCB SMT includ poziționarea în vid, poziționarea mecanică a găurilor, poziționarea clemei pe două fețe și poziționarea muchiei plăcii.

31. Ecranul de mătase (simbol) este o rezistență de 272, valoarea rezistenței este de 2700Ωși simbolul (ecranul) cu o valoare de rezistență de 4,8 MΩ este 485.
32. Ecranul de mătase de pe corpul BGA conține informații precum producătorul, producătorul' numărul piesei, specificațiile și codul de date / (lot nr).
33. 20834. În cele șapte metode de QC majore, diagrama pe baza de pește subliniază căutarea cauzalității;
35. CPK se referă la: capacitatea procesului în condițiile actuale actuale;
36. Fluxul începe să se evapore în zona de temperatură constantă pentru acțiuni de curățare chimică;
37. Relația oglindă între curba zonei de răcire ideală și curba zonei de recirculare;
38. Pasta de lipit de Sn62Pb36Ag2 este utilizată în principal pentru plăci ceramice;
39. Fluxurile pe bază de rozină pot fi împărțite în patru tipuri: R, RA, RSA, RMA;
40. Curba RSS este curba de încălzire→ temperatura constanta→ reflux→ curba de răcire;
41. Materialul PCB pe care îl utilizăm este FR-4;
42. Specificațiile de tip warpage PCB nu depășesc 0,7% din diagonala sa;
43. Tăierea cu laser prin STENCIL este o metodă care poate fi refăcută;
44. În prezent, diametrul bilei BGA utilizat în mod obișnuit pe plăcile de bază ale computerului este de 0,76 mm;
45. Sistemul ABS este coordonatele absolute;
46. Eroarea condensatorului de cip ceramic ECA-0105Y-K31 este± 10%;
47. PCB-ul calculatorului folosit în prezent, materialul său este: placă din fibre de sticlă;
48. Piesele SMT sunt ambalate cu benzi și diametre de tambur de 13 inci și 7 inci;
49. Deschiderile plăcilor de oțel SMT generale sunt cu 4um mai mici decât PCB PAD pentru a preveni bile de lipit;
50. Conform cotului GG; Specificația de inspecție PCBA GG, atunci când unghiul diedric este> 90 de grade, înseamnă că pasta de lipit nu are aderență cu corpul de lipit;
51. După ce IC-ul a fost despachetat, umiditatea de pe placa de afișare a umidității este mai mare de 30%, ceea ce indică faptul că IC este umedă și higroscopică;
52. Raportul greutate și volum al pulberii de staniu și al fluxului în compoziția pastei de lipit sunt corecte 90%: 10%, 50%: 50%;
53. Tehnologia de legare timpurie a suprafeței provine din câmpurile militare și avionice la mijlocul anilor 1960;
54. În prezent, conținutul de Sn și Pb din cele mai utilizate paste de lipit în SMT sunt: 63Sn + 37Pb;
55. Pasul comun de alimentare a unei tavi cu bandă de hârtie cu lățimea de bandă de 8mm este de 4 mm;
56. La începutul anilor ’70, în industrie a apărut un nou tip de SMD, care este un cot GG;
57. Valoarea de rezistență a componentei cu simbolul 272 ar trebui să fie de 2,7 K ohmi;
58. Valoarea capacității componentelor 100NF este aceeași cu 0.10uf;
59. Punctul eutectic al 63Sn + 37Pb este 183° C;
60. Materialul celor mai utilizate piese electronice ale SMT este ceramica;
61. Curba de temperatură a cuptorului de reflow este cea mai potrivită pentru cea mai ridicată temperatură de 215C;
62. În timpul inspecției cuptorului de staniu, temperatura cuptorului de staniu este de 245℃.
63. Modelul de deschidere al plăcii de oțel este pătrat, triunghi, rotund, stea, benlei;
64. Există vreo direcționalitate în excluderea segmentului SMT?
65. Pasta de lipit care există în prezent pe piață are doar un timp lipicios de 4 ore;
66. Echipamentele SMT sunt utilizate în general cu o presiune nominală a aerului de 5KG / c67. Instrumentele pentru repararea pieselor SMT includ fierul de lipit, extractorul de aer cald, pistolul de aspirație, penseta;
68. QC este împărțit în﹕ IQC, IPQC, .FQC, OQC;
69. Suportul cu cip de mare viteză poate monta rezistențe, condensatoare, CI și tranzistoare;
70. Caracteristicile electricității statice: curent mic, foarte afectat de umiditate;
71. PTH în partea din față, ce fel de metodă de sudare este folosită pentru a strica sudarea cu undă dublă când SMT-ul de pe verso trece printr-un cuptor de staniu;
72. Metode comune de inspecție a SMT: inspecție vizuală, inspecție la raze X, inspecție vedere a mașinii
73. Metoda de conducere a căldurii pentru piesele de reparație din ferocrom este conducția + convecția;
74. În prezent, bila principală a materialului BGA este Sn90 Pb10;
75. Metode de fabricație a plăcilor de oțel: tăiere cu laser, electroformare, gravură chimică;
76. Temperatura cuptorului de sudare este următoarea: Folosiți termometrul pentru a măsura temperatura aplicabilă;
77. Produsul semifabricat SMT al cuptorului de sudare complet are condiția de sudare atunci când piesele sunt fixate pe PCB;
78. Cursul dezvoltării managementului modern al calității TQC-TQA-TQM;
79. Testul TIC este testul patului de ac;
80. Testarea TIC poate măsura componentele electronice folosind testarea statică;
81. Caracteristicile de lipit sunt un punct de topire mai mic decât alte metale, proprietățile fizice îndeplinesc condițiile de sudare și o fluiditate mai bună la temperaturi scăzute decât alte metale;
82. Schimbarea condițiilor de proces pentru înlocuirea pieselor din cuptorul de sudare necesită re-măsurarea curbei de măsurare;
83. Siemens 80F / S aparține mai multor transmisii electronice de control;
84. Indicatorul de grosime a pastei de lipit este măsurat prin lumina laser: gradul de pastă de lipit, grosimea pastei de lipit și lățimea imprimării pastei de lipit;
85. Metodele de alimentare a pieselor SMT includ alimentatorul vibrator, alimentatorul cu disc și alimentatorul cu bandă;
86. Ce mecanisme sunt utilizate în echipamentele SMT: mecanism cu came, mecanism cu pârghie laterală, mecanism cu șurub, mecanism de alunecare;
87. Dacă secțiunea de inspecție vizuală nu poate fi confirmată, ce operațiune trebuie urmată BOM, confirmare a producătorului, tablă de probe;
88. Dacă metoda de ambalare a componentelor este de 12w8P, dimensiunea contorului Pinth trebuie ajustată de 8 mm de fiecare dată;
89. Tipuri de aparate de sudare: cuptor de sudare cu aer cald, cuptor de sudare cu azot, cuptor de sudare cu laser, cuptor de sudare în infraroșu;
90. Probele de piese SMT pot fi utilizate ca metode pentru eficientizarea producției, plasarea mașinii de amprentă, plasarea mâinilor de amprentă;
91. Formele MARK utilizate frecvent sunt rotunde, GG; zece GG; pătrat, diamant, triunghi și chevron;
92. Datorită setării necorespunzătoare a profilului de refulare în secțiunea SMT, zona de preîncălzire și zona de răcire pot provoca micro-fisuri ale pieselor;
93. Încălzirea neuniformă a celor două capete ale părților secțiunii SMT poate duce cu ușurință la sudarea, deformarea și pietrele de mormânt goale;
94. Timpii de ciclu ai mașinilor cu viteză mare și ai mașinilor cu scop general ar trebui să fie echilibrat pe cât posibil;
95. Adevăratul sens al calității este să o faci corect prima dată;
96. Mașina de plasare ar trebui să atașeze mai întâi piese mici, apoi piese mari;
97. BIOS-ul este un sistem de bază de intrare și ieșire, întregul englez este: Sistemul de intrare / ieșire de bază;
98. Piesele SMT pot fi împărțite în LEAD și LEADLESS în funcție de disponibilitatea picioarelor pieselor;
99. Există trei tipuri de bază de mașini automate de plasare automată, plasare continuă, plasare continuă și plasare în masă;
100. Poate fi produs și fără încărcător în procesul SMT;

101. Procesul SMT este un sistem de alimentare cu placă-mașină de tipărire cu pastă de lipit-mașină cu viteză mare-mașină universală-mașină de primire-debit de lipit-flux;
102. Atunci când piesele sensibile la temperatură și umiditate nu sunt sigilate, culoarea din cercul cardului de umiditate este albastră înainte ca piesele să poată fi utilizate;
103. Dimensiunea de 20 mm nu este lățimea benzii;
104. Scurtcircuit cauzat de o imprimare deficitară în timpul procesului制 A. Conținut de metale insuficiente de pastă de lipit, provocând colaps b. Deschiderea excesivă a plăcii de oțel, rezultând o cantitate excesivă de staniu c. Calitate slabă a plăcii de oțel, lipire slabă și tăiere cu laser d. Pasta de lipit este lăsată pe spatele Stencil, reduce presiunea racletei, folosește VACCUM și SOLVENT adecvate
105. Principalele scopuri de inginerie pentru fiecare zonă a profilului unui cuptor reflow general: a. Zona de preîncălzire; scop inginer: agent volatil în pastă de lipit. b. Zona uniformă de temperatură; scopul proiectului: activarea fluxului pentru îndepărtarea oxizilor; evaporarea excesului de apă. c. Zona de reflux; scop inginer: topire de lipit. d. zona de răcire; scop inginer: formarea de îmbinări de lipit, aliaje de piese și plăcuțe în ansamblu;
106. În procesul SMT, principalele motive pentru generarea de mărgele de lipit: proiectare slabă a PCB PAD, proiectare slabă a deschiderilor plăcilor de oțel, adâncimea excesivă de plasare sau presiunea de plasare, panta excesivă a curbei profilului, prăbușirea colapsului de lipire 5S: 5S.
Articol și imagini de pe internet, dacă există vreo infracțiune, vă rugăm să ne contactați pentru a le șterge.
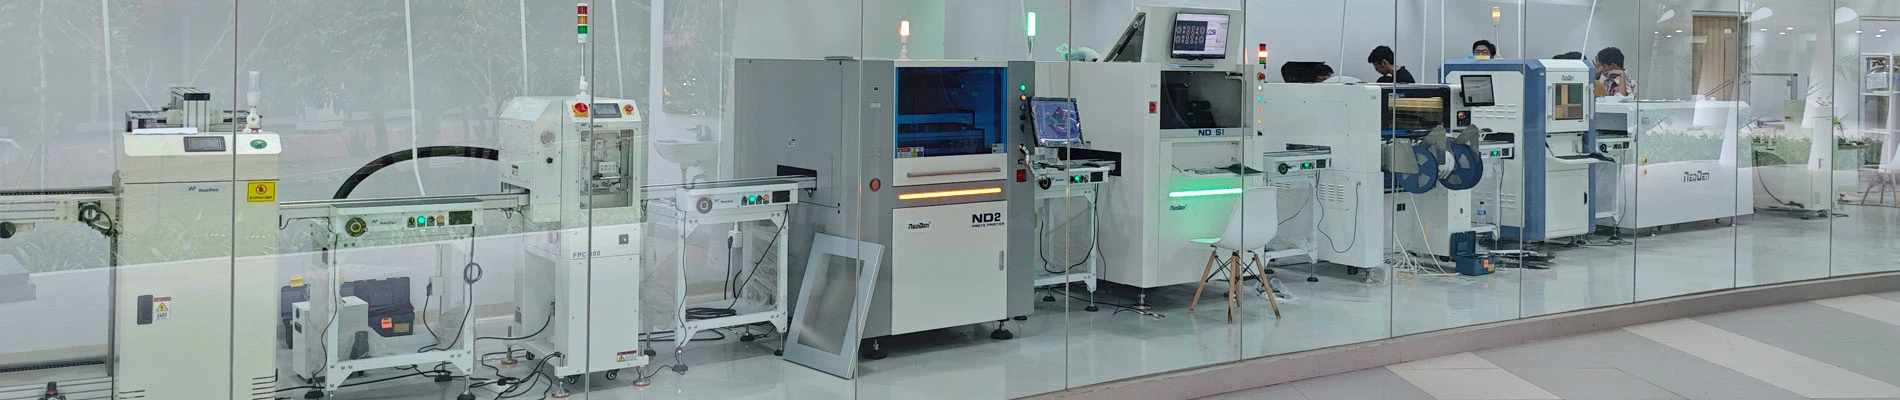
NeoDen oferă soluții de linii de asamblare afullSMT, inclusiv cuptor SMMTreflow, mașină de lipit cu valuri, mașină de plasare și plasare, imprimantă de lipit cu lipire, încărcător PCB, descărcător de PCB, montator de cip, mașină SMT AOI, mașină SMT SPI, mașină cu raze X SMT, echipament linie de asamblare SMT, Echipamente de producție PCB Piese de schimb SMM, etc.
Hangzhou NeoDen Technology Co., Ltd.
E-mail:info@neodentech.com