
Introducere
În domenii de înaltă{0}}fiabilitate, cum ar fi electronicele auto, dispozitivele medicale și industria aerospațială, marja de eroare în fabricarea PCBA este practic zero. Ratele tradiționale de randament exprimate ca procente (cum ar fi 99%) nu mai pot măsura în mod obiectiv adevărata capacitate de proces atunci când avem de-a face cu plăci multistrat complexe care prezintă adesea mii de îmbinări de lipit. Industria folosește pe scară largă „Defects Per Million Opportunities” (DPMO) ca punct de referință pentru măsurarea preciziei procesului. Controlul DPMO la o singură cifră-sau chiar eforturile pentru zero-demonstrează nu numai capacitatea de producție PCBA, dar este și singura modalitate de a evita riscul retragerii în masă a produselor pentru produse electronice de-valoare mare.
Deconstruirea DPMO: cuantificarea oportunităților de calitate a lipirii dintr-o perspectivă holistică
Înțelegerea DPMO necesită o definiție precisă a „oportunitatilor de defect”. Pe un PCBA de-densitate mare, fiecare componentă, fiecare îmbinare de lipit și chiar fiecare zonă de imprimare a pastei de lipit constituie o posibilă oportunitate de defect. Formula DPMO este: numărul total de defecte împărțit la (numărul total de produse înmulțit cu numărul de oportunități), apoi înmulțit cu un milion.
Luați, de exemplu, o placă de bază pentru stația de bază de comunicații care conține 1.500 de componente și 4.000 de îmbinări de lipit. Numărul total de oportunități de defecte pe o singură placă este de 5.500. Dacă sunt produse 1.000 dintre aceste plăci de bază, numărul total de oportunități va ajunge la 5,5 milioane. Având în vedere acest nivel de referință, chiar dacă linia de producție întâmpină doar 10 defecte-cum ar fi îmbinări de lipit la rece sau punți de lipit-valoarea DPMO ar ajunge la 1,81. Prin defalcarea valorilor tradiționale ale randamentului la nivelul de milion-unități, fabricile de PCBA pot detecta cu atenție fluctuațiile minuscule ale procesului, mutând concentrarea managementului calității de la „intervenție post-eveniment” la „prevenirea-în proces”.
Compensarea parametrilor și intervenția dinamică în timpulEtapa de imprimare a pastei de lipit (SPI).
Statisticile din industrie arată că peste 60% dintre defectele de lipit în fabricarea PCBA provin din etapa de imprimare a pastei de lipit. Pentru a obține un DPMO care se apropie de zero, laser tridimensionalinspecție pastă de lipit (SPI)trebuie să fie actualizat de la un simplu dispozitiv de inspecție la un centru de control al procesului-închis.
Linii de producție de{0}}înaltă fiabilitateau adoptat pe deplin sisteme SPI echipate cu funcționalitate de feedback automat. În timp ce sistemul SPI monitorizează volumul pastei de lipit, suprafața, înălțimea și decalajul șablonului în timp real, dacă detectează că volumul pastei de lipit la o anumită stație se apropie în mod constant de limita superioară de control (de exemplu, atingând 130% din volumul standard), sistemul trimite automat comenzi de corecție către imprimanta complet automată pentru a ajusta fină -parametrul de viteză, completând reglarea presiunii și eliberarea vitezei efective, pentru a compensa forme. Pentru micro-componente, cum ar fi 01005 și 0201, precum și plăcuțele BGA de 0,4 mm, deschiderile șablonului utilizează tehnologia de electrolustruire sau nano-acoperire pentru a crește ratele de eliberare a pastei de lipit la peste 85%, eliminând cauzele potențiale ale ratelor DPMO ridicate{12}{12}}, cum ar fi sursele{12}}suficiente de sudură{13} în sursă{13} de briding.
Constrângeri stricte privind precizia plasării și curbele de temperatură de lipire prin reflux
PCB-urile cu valoare-înaltă integrează adesea componente active de-înaltă densitate, deplasare mecanică în timpul etapei de plasare și stres termic în timpullipirea prin reflowsunt cele două cauze principale ale defectelor.SMTMașini de plasaretrebuie să treacă printr-o verificare regulată CPK (Indexul capacității de proces) pentru a se asigura că precizia mișcării axelor lor X și Y rămâne constant peste standardul 1,33. Pentru PCB-uri cu-strat-înalt și-groase,refluxcuptorlipirea controlul temperaturii trebuie gestionat pe{0}}consiliu. Tehnicienii folosesc testere de temperatură a cuptorului cu mai multe canale pentru a măsura temperaturile de pe suprafața reală a plăcii, controlând cu strictețe rata de încălzire între 1,5 grade și 2,5 grade pe secundă pentru a preveni microfisurile în condensatoarele ceramice multistrat (MLCC) cauzate de șocul termic instantaneu. Prin extinderea timpului de staţionare în zona cu temperatură constantă-, variaţiile de temperatură pe suprafaţa plăcii sunt reduse la minimum la 5 grade . Acest lucru asigură că toate îmbinările de lipit rămân deasupra liniei lichidus timp de 50 până la 70 de secunde, menținând grosimea compușilor intermetalici (IMC) în intervalul optim și eliminând defectele latente cauzate de îmbinările de lipit la rece și fracturile de tensiune.
Un sistem cuprinzător în buclă închisă-cu lanțuri inteligente de inspecție și trasabilitate completă a fluxului de date-
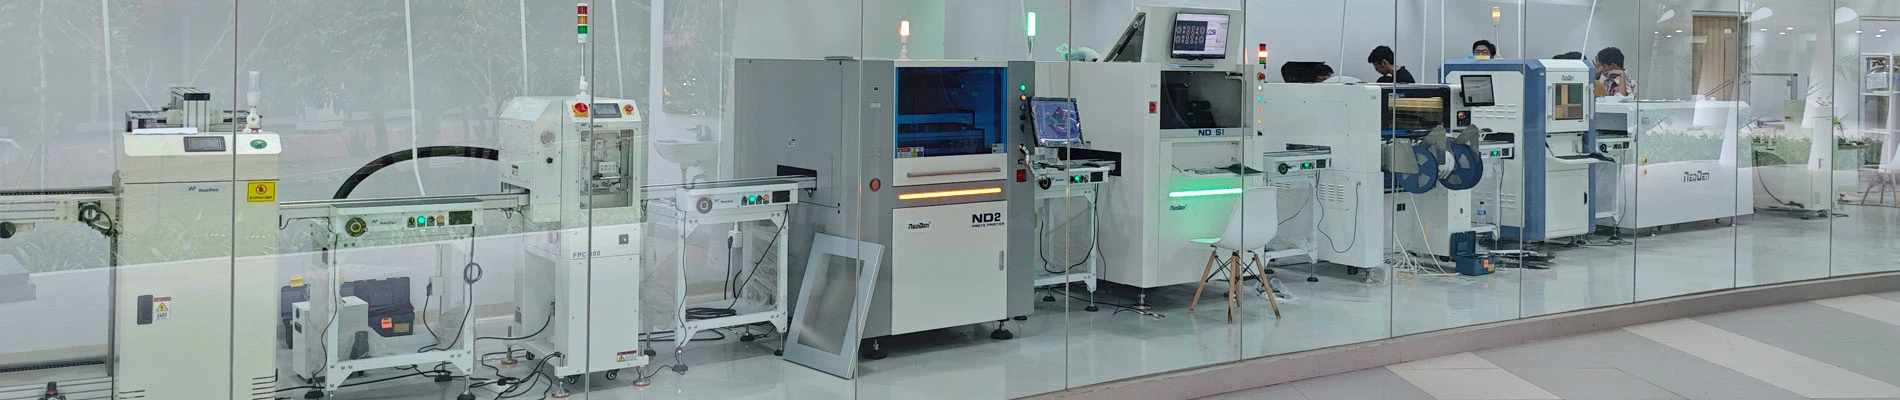
Obținerea unui DPMO aproape de -zero necesită stabilirea unui lanț de inspecție care să acopere întregul proces, utilizând dispozitive hardware multi-dimensionale pentru a se completa reciproc și pentru a preveni trecerea oricăror defecte la următorul pas al procesului. Thelinie de producțieeste echipat cu o combinație deon-linie AOIşisisteme cu raze X-3D. AOI este responsabil pentru detectarea obiectelor străine, a nepotrivirilor de material și a nealinierii, în timp ce AXI pătrunde în ambalaj pentru a evalua cantitativ rata de goluri în componentele de plumb-inferioare, cum ar fi BGA și QFN, impunând o rată de goluri de mai puțin de 10% per îmbinare de lipit. Toate echipamentele de inspecție sunt interconectate și gestionarea completă a codurilor de bare-se realizează prin intermediul MES (Manufacturing Execution System). De îndată ce o îmbinare de lipire este semnalată ca defectă, PCBA-ul este deviat automat de sistemul de transport feroviar către o stație de lucru pentru reparații, iar interfața sistemului afișează simultan o imagine 3D a defectului. Prin trasabilitatea datelor de la -la-termină și controlul în buclă-închisă, ne asigurăm că fiecare placă care părăsește fabrica a fost supusă unui proces de fabricație complet și conform.
Aducerea valorii DPMO cât mai aproape de zero este un pas esențial pentru ca unitățile moderne de producție PCBA să avanseze de la conducerea tehnologică la excelența în producție.

Informații rapide despre NeoDen
- Înființată în 2010, cu 200+ angajați și 27,000+ mp. fabrica de drepturi de proprietate independente, pentru a asigura managementul standard și a obține cele mai multe efecte economice, precum și economisirea costurilor.
- Deținea propriul centru de prelucrare, asamblator calificat, tester și ingineri QC, pentru a asigura abilitățile puternice pentru fabricarea, calitatea și livrarea mașinilor NeoDen.
- 40+ parteneri globali acoperiți în Asia, Europa, America, Oceania și Africa, pentru a servi cu succes 10000+ utilizatori din toată lumea, pentru a asigura un serviciu local mai bun și mai rapid și un răspuns prompt.
- 3 echipe diferite de cercetare și dezvoltare cu un total de 25+ ingineri profesioniști de cercetare și dezvoltare, pentru a asigura dezvoltări mai bune și mai avansate și inovații noi.
- Ingineri de asistență și service în limba engleză calificați și profesioniști, pentru a asigura un răspuns prompt în 8 ore, soluția oferă în 24 de ore.
- Unicul dintre toți producătorii chinezi care au înregistrat și au aprobat CE de TUV NORD.
- NeoDen oferă asistență tehnică-pe viață și servicii pentru toate mașinile NeoDen, în plus, actualizări regulate ale software-ului bazate pe experiențele de utilizare și pe cererea zilnică reală din partea utilizatorilor finali.