
Introducere
În industria Electronics Manufacturing Services (EMS), controlul calității în fabricarea PCBA determină în mod direct durata de viață pe piață și reputația mărcii produselor finite. Fabricarea PCBA implică tehnologia de montare la suprafață-de înaltă precizie-(SMT) și procese complexe prin-gauri (DIP), unde chiar și cea mai mică abatere poate duce la defecte-la nivel de lot. Industria folosește în mod obișnuit metoda de analiză „Om, Mașină, Material, Metodă și Mediu” (5M1E) pentru a transforma variabile complexe de producție în puncte de control standardizate, cuantificabile. Bazându-se pe experiența practică în managementul producției din fabricile de primă linie, acest articol analizează aplicarea practică a acestor cinci elemente în managementul calității la unitățile de producție PCBA.
Omul:-Gestionarea în buclă închisă de la calificările postului la-conștientizarea erorilor
Competențele operaționale și conștientizarea calității a personalului de producție din prima linie sunt prima linie de apărare în determinarea timpilor de livrare și a ratelor de randament PCBA. Miezul controlului unei unități de producție asupra „oamenilor” constă în stabilirea unor mecanisme stricte de introducere a locurilor de muncă și evaluări regulate a competențelor. Pozițiile cheie-cum ar fi operatorii SMT, inspectorii AOI și tehnicienii de inspecție cu raze X{-trebuie să fie 100% certificate înainte de a li se permite să lucreze. Fabricile trebuie să stabilească o matrice a competențelor angajaților și să efectueze verificări trimestriale ale operațiunilor practice pentru a se asigura că capabilitățile tehnice îndeplinesc cerințele de procesare pentru plăcile multistrat și componentele cu pas fin-(cum ar fi componentele 01005 și BGA cu pas-0,4 mm). Pentru pozițiile de lipit și reparație manuală, temperatura fierului de lipit și timpul de contact trebuie controlate cu strictețe pentru a preveni delaminarea plăcuței sau apariția veziculelor substratului cauzate de manipularea necorespunzătoare a operatorului. În plus, prin raportarea codurilor de defect din ziua anterioară (de exemplu, lipire insuficientă, piatra funcțională, lipire prin lipire) în timpul întâlnirilor zilnice pre-turului, obiectivele de calitate sunt împărțite în anumite stații de lucru, sporind astfel gradul de conștientizare a calității angajaților din prima linie.
Mașină: întreținere precisă și monitorizare dinamică a parametrilor echipamentului
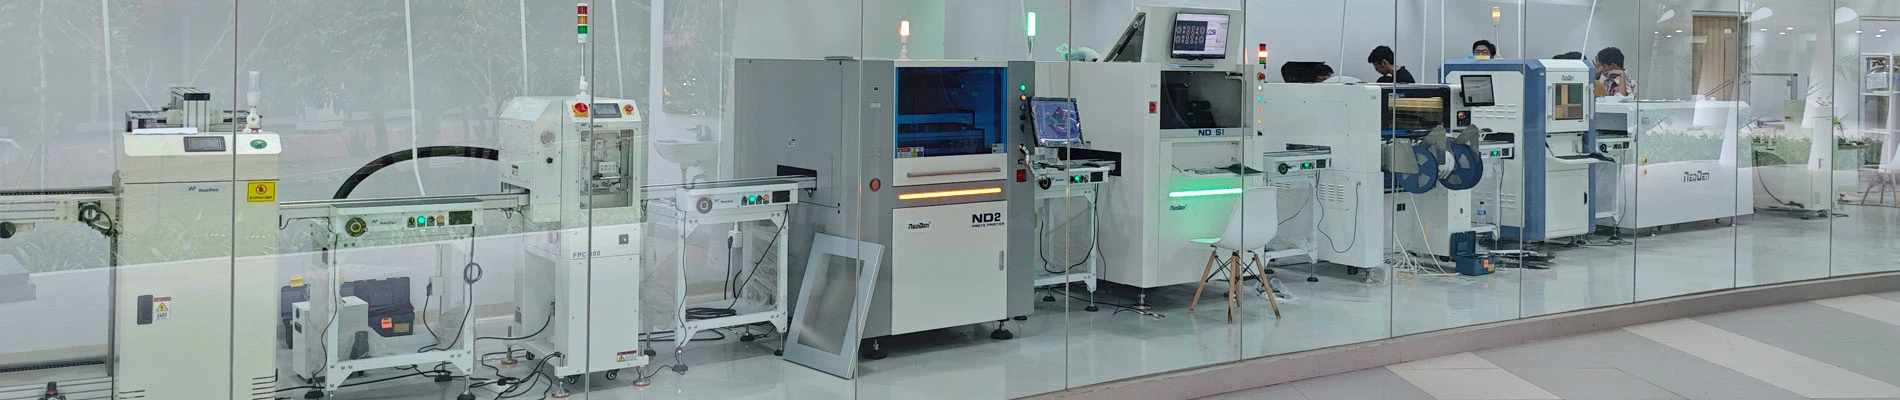
Fabricarea PCBA se bazează în mare măsură pe echipamente automate, precizia și stabilitatea mașinilor determină direct indicele de capacitate de proces (Cpk). Accentul managementului echipamentelor constă în întreținerea preventivă și monitorizarea-în timp real a parametrilor cheie. Trebuie stabilite liste de verificare pentru întreținere zilnică, săptămânală și lunară pentru echipamentele critice, cum ar fipasta de lipitimprimante, alege şi plasați mașini, șicuptoare cu reflow. Luândalege şi plasați mașinade exemplu, nivelul de uzură al duzelor și presiunea de vid trebuie verificate zilnic pentru a preveni creșterea ratelor de deșeuri din cauza aspirației insuficiente; precizia de poziționare a axelor X/Y ale capului de alegere-și-plasare trebuie să fie periodic compensată folosind plăci de calibrare pentru a se asigura că abaterile de plasare pentru micro-componente, cum ar fi 0201 piese, sunt controlate cu ±0,03 mm. Pentrulipirea prin reflow, trebuie utilizat un tester de profil de temperatură (cum ar fi KIC) pentru a măsura profilul de temperatură real cel puțin o dată pe zi pentru PCB-uri de grosimi și număr de straturi diferite, asigurându-se că parametrii precum temperatura de vârf, rata de încălzire și timpul-la-lichid (TAL) respectă pe deplin specificațiile procesului de lipire-fără plumb.
Material: inspecție de intrare și sistem de trasabilitate de la{0}}la-termină
Calitatea materialului este piatra de temelie a producției PCBA. Defectele componentelor și ale PCB-urilor nu pot fi remediate prin ajustări ulterioare ale procesului. Prin urmare, verificările de conformitate 100% trebuie finalizate înainte ca materialele să fie depozitate în depozit sau utilizate pe linia de producție. Departamentul de Calitate trebuie să aplice cu strictețe specificațiile IQA (Incoming Quality Assurance). Pentru PCB-uri, se pune accent pe inspectarea grosimii plăcii, a grosimii cuprului, a lipirii discului și a grosimii placarii cu degetul cu aur. Pentru componente precum circuitele integrate, rezistențele și condensatorii, etichetele, numerele de lot și specificațiile trebuie verificate și trebuie efectuate teste aleatorii de lipire. Pentru dispozitivele-sensibile la umiditate (MSD), ambalajele în vid trebuie inspectate în strictă conformitate cu standardele, timpul de expunere trebuie înregistrat, iar materialele care depășesc limita de expunere trebuie să fie supuse coacerii cu umiditate scăzută-. În gestionarea materialelor, un sistem de gestionare a codurilor de bare (sau codului QR) este implementat complet pentru a permite trasabilitatea bidirecțională de la capăt-la-de-a lungul întregului proces-de la depozitarea materialului în bobine, verificarea-eroarelor în timpul alimentării și ansamblul-montat la suprafață până la suprafața materialului defectuos{15}de la același pachet de produse finite poate fi identificat în 3 minute în cazul unei anomalii.
Metodă: Execuția standardizată a documentației de proces și controlul schimbărilor tehnice
„Metodă” se referă la specificațiile procesului, la procedurile standard de operare (SOP) și la parametrii tehnici care ghidează producția. Standardizarea și consolidarea proceselor sunt măsurile de bază pentru prevenirea incidentelor de calitate la nivel de lot-. Înainte de a începe producția de masă pentru fiecare produs PCBA, departamentul de inginerie trebuie să pregătească o documentație cuprinzătoare a procesului SMT, definind clar presiunea de imprimare a pastei de lipit, viteza și distanța de eliberare, precum și punctele de referință pentru fiecare zonă de temperatură din cuptorul de reflow. Pentru introducerea de produse noi (NPI), trebuie finalizată o etapă de producție de probă de loturi mici-, inclusiv o revizuire a designului pentru fabricabilitate (DFM). Numai după ce un raport de probă de producție este finalizat și defectele procesului sunt corectate, produsul poate trece la producția de masă. Atunci când un client modifică designul sau fabrica optimizează procesul, procesul de notificare de modificare a ingineriei (ECN) trebuie urmat cu strictețe. Documentele și materialele de proces învechite trebuie eliminate treptat, iar uneltele și accesoriile de la fața locului-trebuie actualizate simultan pentru a preveni întreruperile liniei de producție cauzate de utilizarea mixtă a proceselor vechi și noi.
Mediu: Control strict al protecției electrostatice și al temperaturii și umidității în atelier
Fabricarea PCBA este extrem de sensibilă la mediul de producție. Nerespectarea unui control adecvat al mediului poate duce direct la deteriorarea performanței electrice a componentelor sau la o creștere bruscă a defectelor de lipire. Mediul atelierului trebuie menținut la o temperatură și umiditate constante, cu temperatura controlată în general la 22 grade ± 3 grade și umiditatea relativă menținută între 40% și 60%. Umiditatea excesiv de scăzută poate genera cu ușurință electricitate statică, în timp ce umiditatea excesivă face ca pasta de lipit să absoarbă umiditatea, ducând la fierbere în timpullipirea prin reflowși rezultând defecte precum bile de lipit și porozitate. Protecția împotriva descărcărilor electrostatice (ESD) este de cea mai mare importanță în atelier, trebuie stabilită o buclă completă de împământare, care să cuprindă podeaua, bancurile de lucru, coșurile de depozitare și îmbrăcămintea, încălțămintea și curelele pentru încheietura mâinii anti-. Personalul care intră în atelier trebuie să fie supus testării zilnice cu ajutorul unui tester electrostatic complet. În atelier, un tester electrostatic este utilizat în mod regulat pentru a verifica rezistența la masă la fiecare stație de lucru, asigurându-se că tensiunea electrostatică rămâne în pragurile de siguranță (de obicei mai mici de 100 V) pentru a proteja cipurile sensibile de deteriorarea latentă la sursă.
Pentru a optimiza continuu calitatea generală a producției PCBA, aceste cinci elemente cheie trebuie să fie profund integrate în fiecare detaliu al producției zilnice.

Informații rapide despre NeoDen
- Înființată în 2010, 200 + angajați, 27000+ mp. fabrică.
- Produse NeoDen:Mașini PnP din seria diferite, NeoDen YY1, NeoDen4, NeoDen5, NeoDen K1830, NeoDen9, NeoDen N10P. Seria IN Oven Oven Reflow, precum și linia SMT completă includ toate echipamentele SMT necesare.
- 10000+ clienți de succes din întreaga lume.
- 40+ Agenți globali acoperiți în Asia, Europa, America, Oceania și Africa.
- Centrul de cercetare și dezvoltare: 3 departamente de cercetare și dezvoltare cu 25+ ingineri profesioniști de cercetare și dezvoltare.
- Listat cu CE și a primit 70+ brevete.
- 30+ ingineri de control al calității și asistență tehnică, 15+ vânzări internaționale senior, pentru răspunsul prompt al clienților în 8 ore și soluții profesionale care oferă în 24 de ore.